 Agnieszka Baranowska, CEO Service Express Opublikowano
WCM (World Class Manufacturing) to system zarządzania zakładem produkcyjnym oparty na dziesięciu filarach technicznych i dziesięciu zarządczych, a jeden z filarów technicznych dotyczy wprost utrzymania ruchu. TEEP to wskaźnik, który pokazuje, jaką część całego czasu kalendarzowego maszyna pracowała efektywnie. Liczy się go jako OEE razy wykorzystanie czasu kalendarzowego.
Pojęcia te padają na spotkaniach z produkcją. Dla działu UR znaczą co innego: system wyznacza cele i wskaźniki, a TEEP pokazuje, ile czasu maszyna w ogóle miała szansę pracować.
Czym jest WCM
Metodę opracowano w grupie Fiat (dziś Stellantis) we współpracy z prof. Hajime Yamashiną z Uniwersytetu w Kioto. Źródła podają rok 2005 albo 2006 jako czas jej powstania. Czerpie z wcześniejszych podejść: lean manufacturing, TQM i TPM.
Uwaga na nazwę. W 1986 r. ukazała się książka Richarda Schonbergera o tym samym tytule, ale to inne ujęcie niż system koncernu.
Metoda ma własne audyty. Zakład dostaje punkty w skali do 100, a wynik daje poziom: brąz, srebro, złoto albo world class. Progi punktowe różnią się w opracowaniach. WCM nie jest normą ani certyfikatem jak ISO, tylko metodą z własnymi audytorami.
Filary WCM: dziesięć i dziesięć, ale listy się różnią
Wszystkie opracowania zgadzają się co do liczby: dziesięć filarów technicznych i dziesięć zarządczych. Różnią się składem list. Najczęściej spotkasz taki układ techniczny.
| Filar | O co w nim chodzi |
|---|---|
| Safety | zero wypadków, zgłaszanie zdarzeń potencjalnie wypadkowych |
| Cost Deployment | przypisanie strat do kosztów i wybór, które usunąć najpierw |
| Focused Improvement | zespoły usuwają największe straty w projektach |
| Autonomous Maintenance | operator czyści, smaruje i kontroluje swoją maszynę |
| Professional Maintenance | planowe utrzymanie ruchu, cel: zero awarii |
| Quality Control | jakość budowana w procesie, a nie sprawdzana na końcu |
| Logistics & Customer Service | przepływ materiałów, zapasy, terminowość dostaw |
| Early Equipment Management | nowe maszyny projektowane i uruchamiane tak, by od początku miały mało strat |
| People Development | kompetencje i szkolenia |
| Environment | odpady, emisje, zużycie energii |
W części opisów Autonomous Maintenance łączy się z Workplace Organization (porządek 5S) w jeden filar. Inne opracowania zaliczają Workplace Organization oraz People Development do filarów zarządczych.
Filary zarządcze to warunki, bez których techniczne nie ruszą. Wśród nich są zaangażowanie kierownictwa, jasność celów, czas z budżetem, ludzie przydzieleni do obszarów wzorcowych i motywacja operatorów. Nazwy oraz kolejność różnią się w zależności od źródła. Liczba filarów jest stała, ale skład list zależy od opracowania, więc trzymaj się nazw używanych w Twojej firmie.
Filar utrzymania ruchu w WCM
Professional Maintenance to piąty filar na typowej liście technicznej. Jego cel to zero awarii. Rozwija się go w siedmiu krokach: od reagowania na awarie, przez przeglądy planowe, po działania oparte na stanie maszyny.
Typowe elementy filaru:
- rejestr historii awarii z przyczynami,
- harmonogram przeglądów planowych,
- monitorowanie stanu maszyn, na przykład drgań albo temperatury,
- zarządzanie częściami zamiennymi,
- wskaźniki, czyli MTBF, MTTR, udział przeglądów planowych, czas przestojów, OEE.
Filar działa w parze z Autonomous Maintenance. Operatorzy przejmują czyszczenie, kontrolę i smarowanie według planu, a podział zadań pokazuje artykuł o TPM. Technicy zyskują czas na analizę przyczyn.
Weźmy linię rozlewniczą, na której co kilka dni staje napełniarka z powodu uszczelki zaworu. W starym układzie UR wymienia uszczelkę i wraca do innych zadań. W logice filaru rejestr pokazuje powtarzalność, a analiza przyczyn źródłowych sprawdza docisk, materiał uszczelki oraz środek myjący. Wynik trafia do planu przeglądów.
Filar nie zastępuje działu UR: daje mu cel, kolejne kroki i wskaźniki, które sprawdza audyt. Liczenie awaryjności wyjaśnia artykuł o MTBF i MTTR.
Czym jest TEEP i jak go liczyć
TEEP (Total Effective Equipment Performance) mierzy wykorzystanie maszyny w całym czasie kalendarzowym, a nie tylko w czasie zaplanowanej produkcji. Wzory są trzy:
- TEEP = OEE × wykorzystanie czasu kalendarzowego,
- wykorzystanie czasu kalendarzowego = czas planowany produkcji ÷ czas kalendarzowy,
- OEE = dostępność × wydajność × jakość.
Składniki OEE rozbiera artykuł o OEE. Teraz przykład (liczby przykładowe).
Linia pracuje na dwie zmiany po 8 godzin, od poniedziałku do piątku. Jej OEE wynosi 75%.
- Czas kalendarzowy tygodnia to 7 × 24 = 168 godzin.
- Czas planowany to 2 × 8 × 5 = 80 godzin, więc wykorzystanie = 80 ÷ 168 ≈ 47,6%.
- TEEP = 0,75 × 0,476 ≈ 36%.
Gdyby ta sama linia pracowała na trzy zmiany przez pięć dni, czas planowany wyniósłby 120 godzin. Wykorzystanie wzrosłoby do 120 ÷ 168 ≈ 71,4%, a TEEP przy tym samym OEE do około 54%.
Dobre OEE nie chroni przed niskim TEEP. Linia świetnie radzi sobie w czasie pracy, ale przez większość tygodnia stoi bez planu produkcji.
TEEP a OEE: różnice
| Cecha | OEE | TEEP |
|---|---|---|
| Podstawa czasu | czas planowany produkcji | czas kalendarzowy |
| Wzór | dostępność × wydajność × jakość | OEE × (czas planowany ÷ czas kalendarzowy) |
| Co pokazuje | jak dobrze maszyna pracuje, gdy ma pracować | jaką część doby i roku maszyna pracuje efektywnie |
| Wartość | zwykle wyższa | zawsze niższa albo równa OEE |
| Na co wpływa UR | dostępność, czyli awarie i przestoje | okna na przeglądy w planie zmian |
| Typowe pytanie | gdzie tracimy w trakcie zmiany | czy dokładać zmianę lub maszynę |
Definicje różnią się tym, czy planowy przegląd wlicza się do czasu planowanego. Wybierz jedną zasadę i zapisz ją obok wyniku, tak jak przy OEE.
Kiedy patrzeć na TEEP
TEEP to wskaźnik do planowania mocy, a nie do codziennych odpraw. Sięgnij po niego w trzech sytuacjach:
- zakład rozważa dodatkową zmianę albo zakup maszyny,
- OEE jest dobre, a zamówień nie da się zrealizować,
- UR chce sprawdzić, gdzie w tygodniu zostają okna na przeglądy.
Przy pracy całodobowej przez cały tydzień wykorzystanie czasu kalendarzowego zbliża się do 100%, więc TEEP niewiele różni się od OEE. Nie ustawiaj 100% jako celu: o liczbie zmian decydują popyt i koszty pracy.
Zanim zakład doda zmianę, dział UR powinien zapytać, gdzie wypadną przeglądy planowe. Dane do liczenia zapisują operatorzy na raporcie OEE ze zmiany do pobrania. Poradniki o prowadzeniu działu zebrano w obszarze zarządzanie i rozwój.
Od czego zacząć
- Zapytaj, czy Twój zakład lub koncern stosuje WCM, i poproś o listę filarów oraz wskaźniki filaru Professional Maintenance.
- Wybierz jedną linię i policz jej OEE z dwóch ostatnich tygodni.
- Podziel tygodniowy czas planowany przez 168 godzin i pomnóż przez OEE.
- Zapisz zasadę: czy planowe przeglądy wliczasz do czasu planowanego.
- Sprawdź, w których godzinach tygodnia maszyna stoi bez planu produkcji, i oceń, czy to okno na przeglądy.
Jak Service Express pomaga w zbieraniu danych do WCM i TEEP
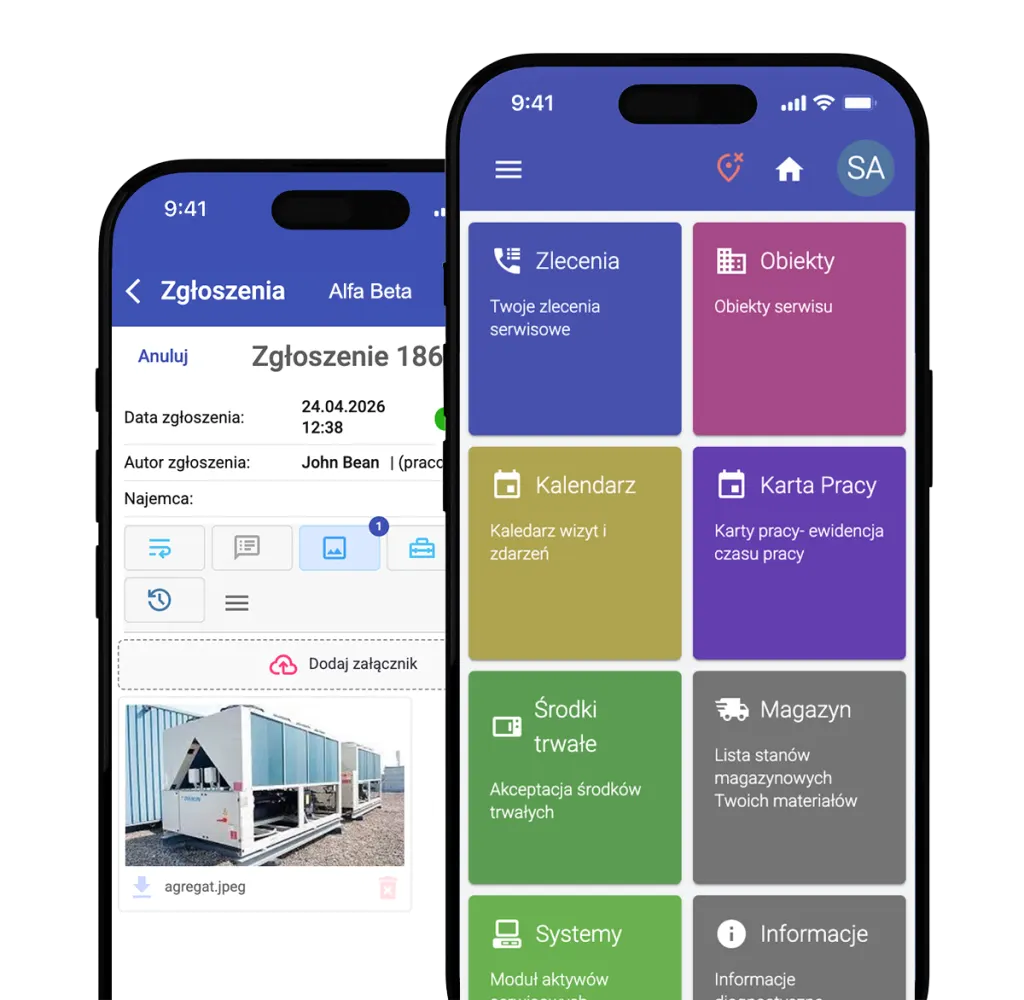
Metoda WCM i wskaźnik TEEP należą do produkcji, a nie do systemu serwisowego, ale Service Express porządkuje dane o obsłudze maszyn, na których opiera się filar utrzymania ruchu, zwłaszcza gdy obsługujesz maszyny klientów.
- Baza urządzeń trzyma pełną historię serwisową na poziomie klienta, obiektu i konkretnej maszyny.
- Serwisy prewencyjne działają tak, że plan przeglądów generuje zlecenia cykliczne, a wykonanie zapisuje się według checklist w historii urządzenia.
- Aplikacja mobilna obsługuje protokoły ze zdjęciami, rejestrację czasu pracy i działanie bez internetu.
- Magazyn części pokazuje stany części w magazynie centralnym i w samochodach serwisantów.
Najczęstsze pytania
Co to jest WCM?
WCM (World Class Manufacturing) to system zarządzania zakładem produkcyjnym, opracowany w grupie Fiat we współpracy z prof. Hajime Yamashiną. Opiera się na dziesięciu filarach technicznych i dziesięciu zarządczych. Utrzymania ruchu dotyczy filar Professional Maintenance.
Ile filarów ma WCM?
Dziesięć technicznych i dziesięć zarządczych. Składy list różnią się jednak między opracowaniami: porządek 5S oraz rozwój ludzi raz liczy się do filarów technicznych, a raz do zarządczych.
Co to jest TEEP i jak go liczyć?
TEEP pokazuje, jaką część całego czasu kalendarzowego maszyna pracowała efektywnie. Liczy się go jako OEE razy czas planowany produkcji podzielony przez czas kalendarzowy. Przy OEE 75% i pracy 80 godzin z 168 w tygodniu TEEP wynosi około 36% (liczby przykładowe).
Czym różni się TEEP od OEE?
OEE odnosi się do czasu zaplanowanej produkcji, a TEEP do całego czasu kalendarzowego. TEEP jest więc zawsze niższy albo równy OEE. OEE pomaga szukać strat w trakcie pracy, a TEEP pomaga ocenić, czy dokładać zmiany lub maszyny.